

Nonwoven converting ay kung saan ang trabaho ng isang linya ng produksyon ay nagiging isang produkto na handa sa customer. Ang isang jumbo roll ng needle-punched felt o thermal-bonded wadding na umaalis sa pangunahing linya ay kailangan pa ring hiwain hanggang sa lapad, sugat sa isang tinukoy na density, gupitin sa mga mapapamahalaang laki ng roll, at sa maraming pagkakataon ay plantsado o heat-set upang patatagin ang ibabaw nito. Kung gaano kahusay ang pagsasakatuparan ng conversion na iyon, tinutukoy kung gaano karami sa tela ang nagiging mabibiling produkto, kung gaano pare-pareho ang mga produktong iyon mula sa roll hanggang roll, at kung magkano ang nauuwi bilang gilid trim o tinanggihang scrap.
Ano ang Nonwoven Converting?
Ang nonwoven converting ay tumutukoy sa post-formation processing ng nonwoven roll goods sa mga lapad, haba, roll format, o sheet na format na tinukoy ng mga customer. Ito ay hiwalay sa pagmamanupaktura: ang pagbuo ng web, pagbubuklod, at pagtatapos ng mga paggamot ay gumagawa ng tela, habang ginagawa ang mga hugis ng tela na iyon sa huling maihahatid.
Mahalaga ang pagkakaiba dahil ang pag-convert ay kung saan makikita ang mga nakatagong problema sa kalidad. Ang isang web na may hindi pantay na batayan ng timbang ay hindi magiging pantay-pantay. Ang hindi maayos na nakokontrol na pag-igting ay maaaring mag-unat ng isang magaan na tela at mabago ang lapad nito bago maputol ang slitter. Maging ang paghahanda ng hibla ay may impluwensya: kapag a malaking chamber blender machine ay hindi naghahalo ng mga hibla nang pare-pareho, ang pagkakaiba-iba ng density ay dinadala hanggang sa istasyon ng pag-convert. Iyon ang dahilan kung bakit itinuturing ng mga nakaranasang tagapamahala ng halaman ang pag-convert ng pagganap bilang sukatan ng buong linya, hindi lamang ang kagamitan sa pagtatapos.
Nalalapat ang pag-convert sa karamihan ng mga pamilya ng tela na ginagamit sa industriya: tinutukan ng karayom, thermal-bonded, airlaid, spunbond, at meltblown. Ang mga hygiene roll ay nangangailangan ng tumpak na kontrol sa lapad. Ang mga panlinis na tela ay nangangailangan ng malinis na mga gilid at pare-parehong roll firm. Ang mga geotextile ay nangangailangan ng mga pagpapaubaya na nagpapahintulot sa maaasahang pag-install ng field.
Hakbang-hakbang na Proseso ng Nonwoven Converting
Ang pag-convert ng nonwoven roll ay sumusunod sa isang tinukoy na pagkakasunod-sunod, kung ang linya ay binuo sa paligid ng slitting, rewinding, o sheet cutting:
- Nakaka-unwinding —ang jumbo roll ay naka-mount sa isang unwind stand na may preno o drive na nagpapanatili ng tensyon na pare-pareho.
- Slitting —mga rotary knives o shear-cut blades ay pinuputol ang web upang i-target ang mga lapad.
- Nire-rewind —Ang mga slit web ay napupunta sa mga indibidwal na core na may kontroladong tensyon at nip pressure.
- Cross-cutting o sheet cutting —Ang mga rolyo ay pinuputol sa mga maiikling log o sheet para sa mga partikular na aplikasyon.
- Pagtatapos —Ang pamamalantsa, pagtatakda ng init, o pagtatak sa gilid ay nagpapabuti sa pagkakapare-pareho ng ibabaw at katatagan ng dimensional.
- Inspeksyon at pag-iimpake —mga gilid, densidad ng roll, at mga sukat ay sinusuri bago balutin at lagyan ng label.
Ang batt evenness na pumapasok sa oven o needling zone ay tumutukoy kung ang natapos na roll ay may pare-parehong kapal sa lapad nito. A nonwoven vibrating feeder ay isa sa mga unang lugar kung saan itinakda ang kapantayan; kung ang batt ay nag-iiba, ang nagko-convert na istasyon ay nakikita ito bilang mga pagbabago sa tensyon at mga depekto sa ibabaw.
Mga karaniwang paraan ng pag-convert
| Pamamaraan | Karaniwang Output | Mga Karaniwang Produkto |
|---|---|---|
| Roll slitting | Tapos na mga rolyo mula 50 hanggang 2,000 mm ang lapad | Kalinisan rolls, wipes, industrial roll goods |
| Pagputol ng sheet | Nakasalansan o nakatiklop na mga sheet | Mga punasan, face masks, interlining |
| Die cutting | Mga sangkap na may hugis | Mga cosmetic pad, mga medikal na dressing |
| Thermal o ultrasonic bonding | Mga selyadong gilid at nakalamina na mga seksyon | Mga proteksiyon na takip, mga bulsa ng filter |
Converting Equipment That Performs
Ang maaasahang kagamitan sa pag-convert ay tinutukoy ng tatlong mga kakayahan: tumpak na kontrol ng tensyon, malinis na pagputol, at paulit-ulit na paikot-ikot. Pinipigilan ng kontrol ng tensyon ang pag-uunat ng mga magaan na web at telescoping ng mabibigat na felt. Tinutukoy ng katumpakan ng pagputol kung talagang natutugunan ng isang roll ang may label na lapad nito. Ang density ng paikot-ikot ay nakakaapekto sa kung paano kumikilos ang isang rolyo kapag na-unwind ito ng isang customer sa napakabilis na bilis.
Sa yugto ng slitting, a HYFQ slitting machine gumagamit ng tumpak na pagpoposisyon ng talim laban sa isang tumigas na rolyo upang makagawa ng malinis at tuwid na mga gilid na walang natutunaw na hibla o gutay-gutay na gupit. Ito ang pinakamahalaga para sa mga produkto tulad ng mga telang panlinis at mga medikal na wipe, kung saan ang isang solong naliligaw na hibla sa gilid ay nagdudulot ng pagtanggi sa kalidad.
 Nonwoven Slitting Machine Supplier at Pakyawan | Hongyi Ang Changshu Hongyi Nonwoven Machinery Co., Ltd. ay isang supplier at tagagawa ng nonwoven slitting machine sa China. Pinagsamang platform, katumpakan... Tingnan ang Produkto →
Roll building ay ang iba pang kalahati ng equation. A HYSJ winder at cutter pinamamahalaan ang profile ng tensyon sa buong paikot-ikot na stroke upang ang bawat tapos na roll ay may pare-parehong katatagan mula sa core hanggang sa mga panlabas na layer. Kapag naabot na ang itinakda na haba, ang makina ay pumutol at lumilipat sa isang bagong core nang hindi humihinto sa linya, na direktang binabawasan ang pag-aaksaya ng roll-change.
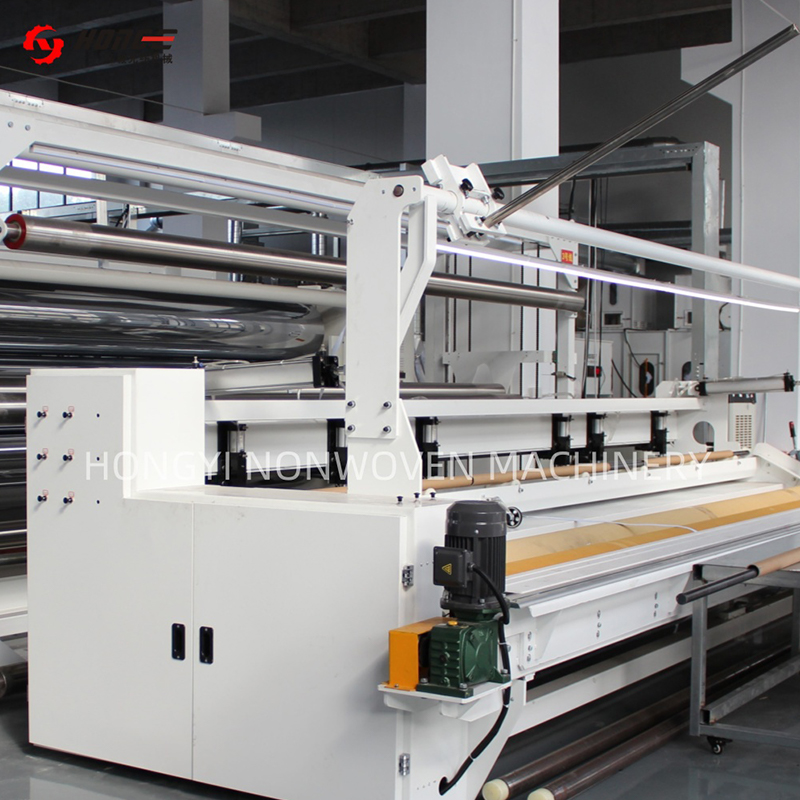 Nonwoven Fabric Slitting at Winding Machine Supplier | Hongyi Ang Changshu Hongyi Nonwoven Machinery Co., Ltd. ay isang China nonwoven fabric slitting at winding machine supplier at manufacturer. Lapad ≤10m,... Tingnan ang Produkto →
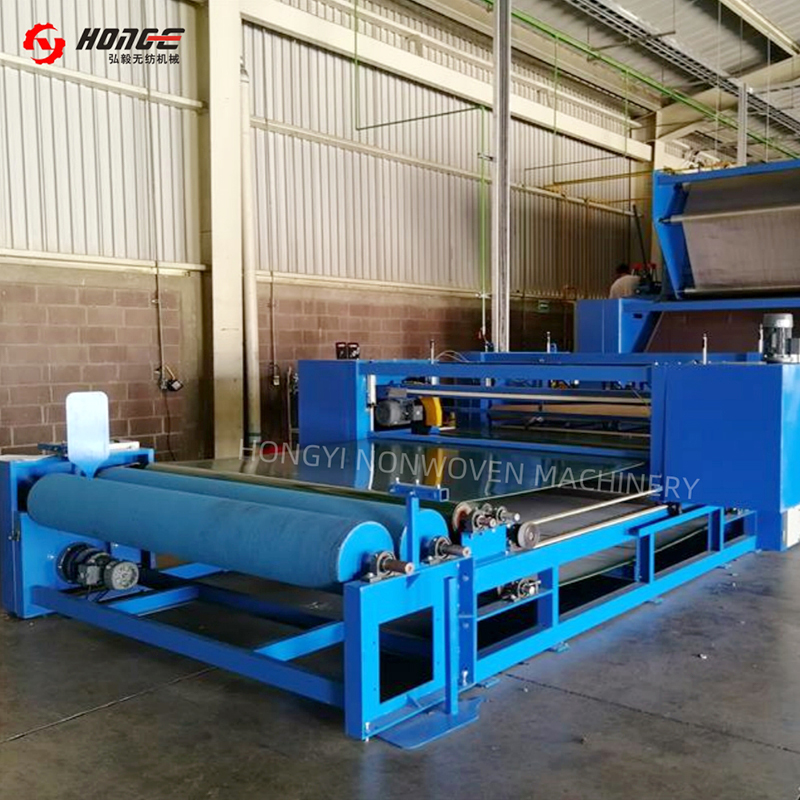
Karaniwang nakikinabang ang thermal-bonded wadding at needle-punched felt mula sa finishing pass. A HYTG nonwoven fabric ironing machine inilalapat ang kinokontrol na init at presyon sa ibabaw upang pakinisin ang mga maluwag na hibla at patatagin ang tela, kaya ang kasunod na pag-slitting ay nagbubunga ng mas malinis na gilid at ang huling roll ay nananatiling dimensional na matatag sa imbakan.
 Nonwoven Fabric Ironing Machine Supplier at tagagawa | Hongyi Ang Changshu Hongyi Nonwoven Machinery Co., Ltd. ay isang supplier at tagagawa ng China nonwoven fabric ironing machine. 2–3 roller, lapad 2000–7... Tingnan ang Produkto →
In-House Converting Versus Outsourced Converting
Para sa isang manufacturer na gumagawa na ng mga nonwoven roll goods, ang desisyon na magdagdag o magpalawak ng in-house na pag-convert ay karaniwang bumababa sa kontrol at margin. Ang pagpapadala ng 3.2-meter jumbo roll sa isang outside converter ay nagdaragdag ng kargamento, pangangasiwa, at pangalawang margin layer, at inaantala nito ang mga natapos na roll mula sa pag-abot sa customer.
Ang in-house na pag-convert ay nagpapaikli sa mga oras ng lead at nagbibigay-daan sa mga custom-width na order na hindi matipid na i-outsource. Pinapanatili din nito ang mga problema sa kalidad na nakikita: kung ang isang roll ay umihip nang hindi maganda, makikita ito ng operator ng linya sa parehong shift at maaaring itama ang dahilan ng upstream. Ang outsourcing ay nananatiling makatwiran para sa mga pagsubok, napakababang dami, o mga produkto na nangangailangan ng mga espesyal na kakayahan na ginagamit lamang paminsan-minsan.
- Kontrol ng lead time —convert ang produksyon ngayon sa halip na pumila sa isang third party.
- Pagpapanatili ng ani —Kunin ang gilid ng trim at start-up na basura para sa in-house na muling paggamit kung saan pinahihintulutan ng linya.
- Mga custom na order —tumanggap ng retail-width na mga order mula sa 50 mm pataas nang hindi nakikipag-usap sa mga minimum ng converter.
- Kalidad ng feedback —ang pag-convert ng mga depekto ay direktang tumuturo sa upstream na mga parameter ng proseso.
Quality Control at Mga Pagpapahintulot sa Pag-convert
Ang kalidad ng pag-convert ay sinusukat sa millimeters at gramo. Karaniwang ±1 hanggang ±2 mm ang tolerance ng lapad para sa mga produkto ng kalinisan at pamunas. Ang mga produktong pang-industriya ay karaniwang tumatakbo sa ±3 mm. Ang density ng roll ay ipinahayag bilang isang target na hanay ng katatagan, na sinusuri sa pamamagitan ng pagsukat ng timbang ng roll, diameter, at presyon ng contact. Ang tuwid ng gilid ay biswal na siniyasat; ang isang hourglass o hugis ng kampana ay nagpapahiwatig ng problema sa tensyon na lalala lamang habang lumalaki ang roll.
Ang basura sa pag-convert ay hindi kailanman zero, ngunit ito ay nakokontrol. Ipinapakita ng chart sa ibaba kung saan karaniwang lumalabas ang basurang iyon sa isang maayos na linya:
Binabawasan ng automation ang bahagi ng basura na umaasa sa tao. Ang awtomatikong pagpapalit ng roll, preset na pagbibilang ng haba, at awtomatikong pagsasaayos ng tensyon ay nakakabawas sa pagkawala ng pagbabago ng roll na siyang pangalawang pinakamalaking kontribyutor. Ang pagkakaiba sa pagitan ng 15 minutong manual roll change at 3 minutong awtomatikong pagbabago ay nagdaragdag ng makabuluhang produktibong oras sa isang shift.
Ano ang Hahanapin Kapag Bumibili ng Converting Equipment
Ang pagbili ng nagko-convert na kagamitan ay nagsisimula sa pagtutugma ng makina sa halo ng produkto. Ang isang linya na tatakbo sa karamihan ng mga wipe ay may iba't ibang mga kinakailangan mula sa isa na nagpapatakbo ng needle-punched geotextile roll araw-araw.
- Bilis ng compatibility —ang linyang nagko-convert ay dapat makasabay sa pinakamabagal na linya ng produksyon na nagpapakain dito.
- Saklaw ng lapad —suriin ang minimum at maximum na magagamit na lapad, hindi lang ang maximum na trim width.
- Kapasidad ng diameter ng roll —kumpirmahin na kaya ng unwind stand ang jumbo roll weights na talagang ginagawa mo.
- Kontrol ng tensyon —hanapin ang mga independiyenteng tension zone na may mabilis na pagtugon, dahil magkaiba ang kilos ng magaan at mabibigat na tela.
- Antas ng automation —awtomatikong pag-load ng core, splicing, at pagpapalit ng roll na direktang binabawasan ang pinakamalaking gastos sa paggawa sa linya.
- Enerhiya at pagpapanatili —ihambing ang kahusayan ng motor, mga pagitan ng pagpapalit ng talim, at pag-access sa mga bahagi ng pagsusuot.
Mahalaga ang karanasan ng supplier sa pag-convert nang higit pa kaysa sa iba pang mga segment ng linya, dahil ang mga problema sa pag-convert ay karaniwang sinusuri sa hangganan sa pagitan ng pangunahing linya at ng kagamitan sa pagtatapos. Ang Changshu Hongyi Nonwoven Machinery ay isang halimbawa ng isang supplier na may higit sa 20 taon sa nonwoven na makinarya at kagamitan na naka-install sa higit sa 20 bansa, kabilang ang Mexico, Brazil, Turkey, Egypt, Bangladesh, at Vietnam. Nakakatulong ang lapad na iyon kapag ang isang linya ay dapat na nakatutok para sa iba't ibang hilaw na materyales, klima, at antas ng kasanayan sa operator.
Bago gumawa, suriin ang kamakailang ng supplier balita sa industriya at mga case reference para kumpirmahin na sila ay aktibong bumubuo at sumusuporta sa mga linya sa iyong sektor ng produkto, sa halip na magbenta ng mga one-off na prototype.
Mga Madalas Itanong Tungkol sa Nonwoven Converting
Ang nonwoven converting ba ay pareho sa nonwoven manufacturing?
Hindi. Ginagawa ng pagmamanupaktura ang tela mismo sa pamamagitan ng pagbuo ng web at pagbubuklod; pag-convert ng mga transform na gumawa ng roll sa laki, sugat, hiwa, o tapos na mga produkto. Tinutukoy ng pagmamanupaktura ang mga katangian ng tela, habang tinutukoy ng pag-convert ang format at kakayahang magamit ng produkto.
Anong mga pagpapaubaya sa lapad ang makatotohanan para sa mga slit nonwoven roll?
Para sa mga produktong pangkalinisan at pamunas, karaniwan ang ±1 hanggang ±2 mm na tolerance sa lapad. Para sa mas mabibigat na pang-industriya na felt at geotextile, mas karaniwan ang ±3 mm. Ang pagpapaubaya ay nakasalalay sa bigat ng tela, kalidad ng gilid, at katatagan ng pag-igting ng pag-igting.
Maaari bang pangasiwaan ng isang nagko-convert na linya ang iba't ibang uri ng nonwoven?
Oo, sa loob ng mga limitasyon. Ang isang slitting line ay karaniwang maaaring magproseso ng mga tela na tinusok ng karayom, thermal-bonded, at airlaid kapag ang uri ng talim, mga setting ng pag-igting, at mga parameter ng paikot-ikot ay adjustable. Maaaring mangailangan ng iba't ibang sistema ng kutsilyo o paikot-ikot na ibabaw ng roller ang napakagaan na natutunaw na mga web at mabibigat na naninigas na felt.
Ano ang pinakamalaking nakatagong gastos sa pag-convert?
Ang downtime ng roll-change at ang mga tinanggihang roll sa start-up ay ang dalawang pinakamaliit na gastos. Parehong direktang nababawasan ng awtomatikong pagpapalit ng roll at paulit-ulit na kontrol sa tensyon, kaya naman mabilis na nagbabayad ang mga feature na iyon sa mga linyang may madalas na pagbabago ng produkto.


