

Ang isang linyang geotextile na tinusok ng karayom sa isang mid-sized na gilingan ay nagsimulang gumawa ng mga rolyo na may liwanag at madilim na mga guhit pagkatapos ng isang regular na paghinto ng pagpapanatili. Ang recipe ay hindi nabago, ang mga setting ng card ay hindi nagalaw, at ang karayom ay hindi nagpakita ng mga pagkakamali. Una nang pinaghinalaan ng plant manager ang card, ngunit ang tunay na kasalanan ay 20 metro sa itaas ng agos: ang blending chamber ay inalisan ng laman nang mas mabilis kaysa sa layering cycle nito, kaya ang web ay pinapakain ng sariwa, mahinang average na hibla. Kinailangan ng isang buong shift at tatlong na-downgrade na roll upang maibalik ang normal na output.
Ang paghahalo ng hibla ay hindi lumalabas sa natapos na tela bilang isang depekto. Lumalabas ito bilang mga hindi malinaw na streak, borderline tensile test, shade differences, at hindi nahuhulaang pagkonsumo ng mamahaling bonding fibers. Ang solusyon ay nagsisimula sa pag-unawa kung paano gumagana ang paghahalo, kung paano ito sukatin, at kung aling mga pagpipilian sa kagamitan ang talagang nagpapahusay dito. Iyan mismo ang saklaw ng gabay na ito, na may mga praktikal na pagsusuri na magagamit mo sa sarili mong linya.
Bakit ang paghahalo ng hibla ay nagpapasiya ng hindi pinagtagpi na kalidad
Ang pagkakapareho ng pinaghalong hibla na pumapasok sa card ay ang pinakamatibay na tagahula ng pagkakapareho ng tela na umaalis sa winder. Lahat ng mangyayari mamaya, carding, lapping, needling, o thermal bonding, ay maaari lamang muling ayusin ang mga hibla na natatanggap nito; wala sa mga hakbang na ito ang makakapagtama ng maling proporsyon.
Tatlong kahihinatnan ng hindi magandang paghahalo ang direktang lalabas sa huling tela:
- Pagkakapare-pareho ng kulay. Sa mga nonwoven na may kulay, ang mga hibla na nagdadala ng pigment ay kadalasang bumubuo lamang ng 2 hanggang 5 porsiyento ng timpla. Ang paglipat ng isang porsyentong punto ay sapat na upang lumikha ng nakikitang pagkakaiba ng lilim sa pagitan ng mga rolyo, lalo na sa mga kulay na liwanag at pastel.
- Kalidad ng pagbubuklod. Sa thermal-bonded wadding, ang low-melt polyester fiber ay dapat umabot sa bawat bahagi ng web sa parehong proporsyon. Ang lokal na overdosing ay lumilikha ng matitigas, makintab na mga spot; Ang lokal na underdosing ay nag-iiwan ng mga lugar na gumuho sa panahon ng paggamot sa init.
- Pagkakapareho ng mekanikal. Ang tensile strength, elongation, at surface density ay sumusunod lahat sa blend ratio. Kapag ang pinaghalong CV ay naaanod, ang mga resulta ng pagsubok ay nagiging mahirap na ipagtanggol sa customer.
Ito ang dahilan kung bakit ang mga may karanasang tagapamahala ng linya ay nanonood ng pagkakaiba-iba ng blend ratio sa simula ng linya, hindi lamang ang tela sa winder. Ang isang simpleng paraan upang mailarawan ang epekto ng bawat yugto ng proseso ay ang pagsubaybay sa paglihis ng blend ratio mula sa target; ang tsart sa ibaba ay nagpapakita ng isang mapaglarawang halimbawa batay sa karaniwang kasanayan sa paggiling.
Figure 1. Paano lumiliit ang blend ratio deviation sa linya (nagpapakitang halimbawa; mas tumpak ang mas mababa)
Paghahalo at paghahalo: dalawang termino, isang layunin
Sa terminolohiya ng tela, ang paghahalo ay karaniwang nangangahulugan ng pagsasama-sama ng mga hibla ng parehong uri ngunit magkaibang mga grado, halimbawa dalawang polyester staples ng magkaibang denier, o dalawang production lot ng parehong hilaw na materyal. Ang ibig sabihin ng blending ay pagsasama-sama ng iba't ibang uri ng fiber, tulad ng polyester na may viscose, o polypropylene na may low-melt bonding fiber. Sa isang nonwoven na halaman, ang linya ay pareho, madalas sa parehong kagamitan na tren.
Ang pagkakaiba ay hindi akademiko. Nakakaapekto ito sa kung paano mo ise-set up ang bale laydown, aling mga device sa pagsukat ang kailangan mo, at kung anong antas ng repeatability ang hinihiling mo mula sa supplier ng makinarya. Kung kailangang matugunan ng iyong produkto ang isang mahigpit na low-melt fiber content, halimbawa, ang kinakailangan sa katumpakan ng blending ay magiging mas mahigpit kaysa sa kung kailangan mo lamang na mag-average ng dalawang grado ng parehong polimer.
Kung ang makinarya sa likod ng hakbang na ito ay bago sa iyo, ang pangkalahatang-ideya na ito ng kung paano gumagana ang isang fiber blending machine ipinapaliwanag ang pagkakasunud-sunod ng kagamitan sa simpleng wika.
Paano gumagana ang paghahalo ng hibla sa isang karaniwang nonwoven na linya
Ang paghahalo ng hibla ay nagsisimula sa bale at nagtatapos sa card feed. Limang yugto ang kasangkot, at bawat isa ay may masusukat na epekto sa panghuling pagkakapareho. Ang pagkakasunud-sunod sa ibaba ay tipikal para sa mga staple-fiber na linya na gumagawa ng needle-punched felt, thermal-bonded wadding, o airlaid na mga produkto.
| entablado | Ano ang nangyayari sa yugtong ito | Pangunahing epekto sa kalidad ng paghahalo |
|---|---|---|
| Pagbukas ng Bale | Ang mga naka-compress na bale ay pinaghiwa-hiwalay sa mga maluwag na tuft nang walang labis na pinsala sa hibla. | Ang pare-parehong laki ng tuft ay pumipigil sa malalaking kumpol mula sa pagpasok sa mga susunod na yugto. |
| Pre-fine opening | Ang mga tuft ay nabawasan pa at ang mabibigat na dumi ay maaaring paghiwalayin. | Ang mas maliliit na tuft ay nagbibigay-daan sa mas tumpak na pagsukat at mas mabilis na paghahalo. |
| Pagtimbang and metering | Ang bawat bahagi ay pinapakain sa isang kinokontrol na rate ng isang weighing belt o weigh pan. | Ang katumpakan ng blend ratio ay halos ganap na nakasalalay sa yugtong ito. |
| Blending chamber | Ang layered na hibla ay iniimbak at binawi nang patayo upang mag-average ng panandaliang pagkakaiba-iba. | Ang average na oras ay nagpapakinis ng mga pagbabago mula sa pambungad na linya. |
| Paghahatid at pagpapakain | Ang binuksan at pinaghalo na hibla ay dinadala sa card o web dating sa isang matatag na density. | Pinoprotektahan ng matatag na density ng feed ang card mula sa paggulong at gutom. |
Sa yugto ng fine-opening, ang antas ng pagbubukas ay direktang nagtatakda ng limitasyon ng kung ano ang maaaring makamit ng blender. A HYKS pre-fine opener ay ginustong kapag ang bale opener nag-iisa ay nag-iiwan ng mga tuft na ilang gramo pa ang timbang; sa mga modernong linya, ang pagbabawas ng laki ng tuft sa puntong ito ay isa sa mga pinakamurang pag-upgrade ng kalidad na maaari mong gawin.
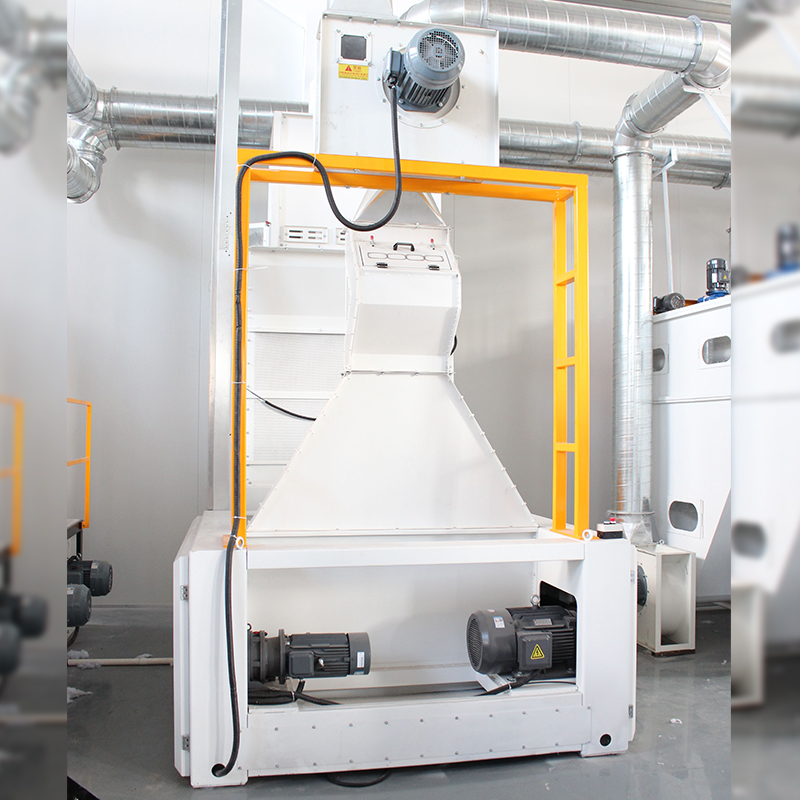 Supplier at Pakyawan na Pre & Fine Opener Machine | Hongyi Ang Changshu Hongyi Nonwoven Machinery Co., Ltd. ay isang China pre opener & fine opener machine supplier at manufacturer. Modular, CE certified, ... Tingnan ang Produkto →
Ang blender mismo ay maaaring magkaroon ng iba't ibang anyo. Sa karayom-punched at thermal-bonded linya, a malaking chamber blender nag-iimbak ng hibla sa mga patayong layer at inaalis ito mula sa ibaba sa pamamagitan ng isang spiked lattice o drum. Ang vertical cut ay nag-a-average ng mga pagkakaiba-iba na naganap sa mga minuto na kinuha upang mapuno ang silid. Ito ang pinaka-maaasahang paraan upang patatagin ang timpla kapag ang recipe ay naglalaman ng isang nangingibabaw na bahagi.
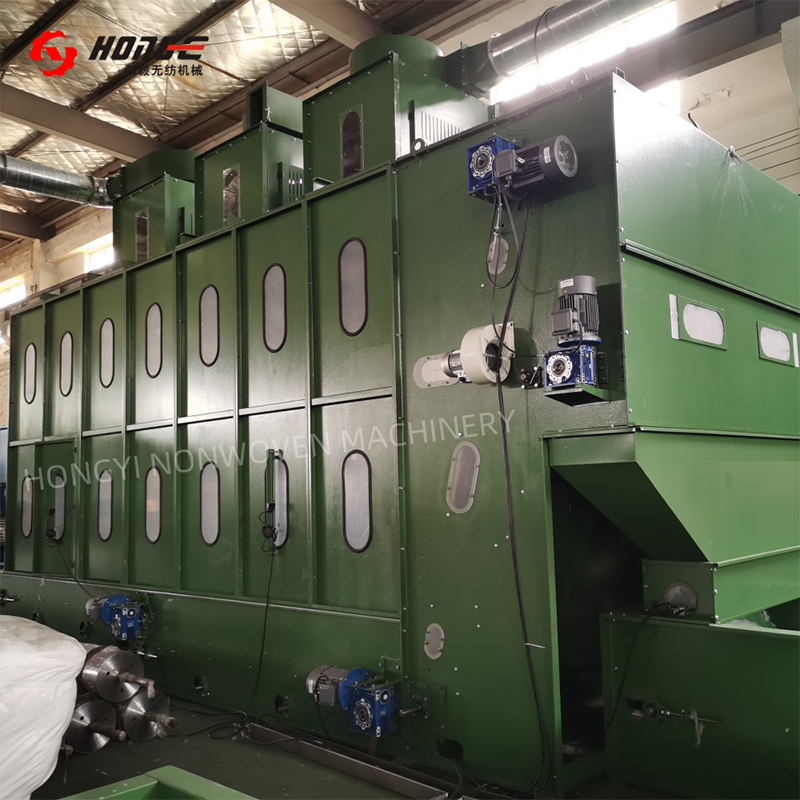 Nonwoven Big Chamber Blender Machine Supplier | Hongyi Ang Changshu Hongyi Nonwoven Machinery Co., Ltd. ay isang China nonwoven big chamber blender machine supplier at manufacturer. 15–37m³, CE certification... Tingnan ang Produkto →
Maaari mo bang patunayan na ang halo ay sapat na mabuti?
Ang antas ng paghahalo ay palaging sinusukat sa pamamagitan ng pagkakaiba-iba, hindi sa pamamagitan ng average. Maaaring maabot ng isang linya ang target na blend ratio sa loob ng isang oras at makagawa pa rin ng masamang tela dahil tama ang mix sa karaniwan ngunit hindi pantay sa bawat dalawang minutong window. Ito ang dahilan kung bakit ang pangunahing sukatan ay ang coefficient of variation (CV) ng blend ratio, na perpektong sinusukat sa maikling haba ng web.
Sa pagsasagawa, ang mga mill ay gumagamit ng apat na antas ng pagsusuri:
| Pamamaraan | Kung ano ang sinusukat nito | Karaniwang antas ng pagtanggap |
|---|---|---|
| Visual na web inspeksyon | Mga streak, shade spot, kumpol | Walang nakikitang mga guhit o pinagsama-samang kulay sa ilalim ng karaniwang pag-iilaw |
| Bale laydown at weighing records | Pangmatagalang katumpakan ng ratio | Pangunahing bahagi sa loob ng /-1.5% ng target bawat shift |
| Pagsusuri ng timpla ng laboratoryo | Aktwal na nilalaman ng hibla ayon sa timbang | Sa loob ng /-2% ng recipe para sa bawat bahagi |
| Mga on-line na sensor (NIR, kulay) | Panandaliang pagkakaiba-iba sa buong web | CV na 3% o mas mababa sa 100 m ng tela |
Kapag sinusuri mo ang isang bagong linya ng paghahalo, tanungin ang supplier para sa data ng CV, hindi lamang mga numero ng kapasidad. Humingi din ng test run na gayahin ang isang makatotohanang pinakamasamang kaso, tulad ng paglipat mula sa madilim patungo sa maliwanag na kulay, dahil ang pag-uugali ng pag-purge ng blender ay kasinghalaga ng pagiging tumpak nito. Ito ay isang pangkaraniwang bitag sa pagkuha, at mas mura itong matuklasan sa panahon ng pagsubok sa pagtanggap kaysa sa produksyon.
Bakit bagsak pa rin ang paghahalo sa produksyon
Kahit na ang mahusay na disenyo ng mga linya ay nawawalan ng kalidad ng paghahalo. Ang karanasan sa larangan sa mga nonwoven na halaman ay tumutukoy sa isang maliit na hanay ng mga nauulit na dahilan. Ang tinatayang bahagi ng bawat dahilan sa mga karaniwang kaso ng pag-troubleshoot ay ipinapakita sa ibaba; ang mga porsyento ay naglalarawan, batay sa pamamahagi na karaniwang makikita sa mga talaan ng serbisyo sa halip na sa isang nai-publish na pamantayan.
- Hindi sapat na pagbubukas (35%)
- Pagtimbang errors (25%)
- Maikling oras ng paghahalo (20%)
- Hindi magandang paglalagay ng bale (12%)
- Build-up at pagsusuot (8%)
- Hindi sapat na pagbubukas. Kapag ang pagbubukas ng bale o pinong pagbubukas ay nagutom sa mataas na throughput, ang blender ay tumatanggap ng mga tuft na masyadong malaki, at walang blender ang makakagawa ng pare-parehong halo mula sa hindi pantay na mga bloke ng gusali.
- Pagtimbang and metering errors. Ang mga drifting scale, naka-block na fiber chute, at pneumatic conveying na pumipindot sa fiber laban sa mga metering device ay lahat ay nakakasira sa signal ng timbang. Ang mga error na ito ay madalas na paulit-ulit, na nagpapahirap sa mga ito na matukoy kaysa sa isang pare-parehong offset.
- Maikling oras ng paghahalo. Pinapataas ng mga operator ang throughput at unti-unting binabawasan ang cycle ng pagpuno ng silid hanggang sa magsimulang magpakita ng mga streak ang produkto. Ang pag-aayos ay panatilihin ang sinusukat na oras ng paninirahan sa loob ng blender sa loob ng inirerekomendang window ng tagagawa.
- Kawawang bale laydown. Ang mga likas na hibla ay naiiba sa kalinisan, haba, at kahalumigmigan; kung ang laydown plan ay hindi nagkakalat ng mga pagkakaibang iyon nang pantay-pantay, lilitaw ang panandaliang pagkakaiba-iba ng ratio.
- Build-up at pagsusuot. Ang mga naipon na hibla sa mga sulok ng duct at sa mga pagod na sala-sala ay tuluyang ilalabas bilang mga slub, na lumilikha ng mga lokal na kumpol sa web.
Ano ang dapat suriin bago ka bumili ng mga kagamitan sa paghahalo
Ang mga kagamitan sa paghahalo ay bihirang binili bilang isang makina; ito ay binili bilang bahagi ng isang linya, at ang pagpili ay dapat gawin laban sa mga panghuling kinakailangan sa tela. Panatilihin ang mga puntong ito sa checklist:
- Bilang ng mga bahagi at saklaw ng ratio. Ang isang dalawang bahagi na linya na may matatag na mga ratio ay maaaring gumamit ng isang simpleng silid; isang linya na madalas na nagbabago ng mga recipe ay nangangailangan ng mas nababaluktot na pagsukat at mas mabilis na paglilinis.
- Fiber form. Ang staple length, denier, crimp, at bulk density ay nagbabago kung paano nagbubukas ang mga tuft at kung paano sila dumadaloy sa mga duct. Ang isang makina na nababagay sa isang 6-denier polyester staple ay maaaring kumilos nang iba sa isang high-loft, low-density fiber.
- Throughput. Ang dami ng blender ay dapat tumugma sa bilis ng linya. Karamihan sa mga blending chamber ay idinisenyo para sa 10 hanggang 30 minuto ng paninirahan; kung ang isang supplier ay sumipi ng mas kaunti, hingin ang inaasahang CV sa buong throughput.
- Automation at data. Ang mga weighing belt, frequency drive, at mga recipe ng PLC ay nagko-convert ng mechanical blender sa isang repeatable process tool.
- Kalinisan. Ang oras ng pagbabago ng kulay ay depende sa makinis na panloob na ibabaw, naa-access na mga pinto sa paglilinis, at ang kakayahang mabilis na linisin ang silid.
Para sa patuloy na paghahalo ng dalawa o tatlong bahagi, isang nakatuon makina ng paghahalo ng hibla pinagsasama ang isang weighing o volumetric na feed na may mga aktibong elemento ng paghahalo, kaya ang timpla ay homogenized habang ito ay gumagalaw patungo sa card. Ang configuration na ito ay nababagay sa mga linya na nangangailangan ng matatag na timpla sa isang compact footprint.
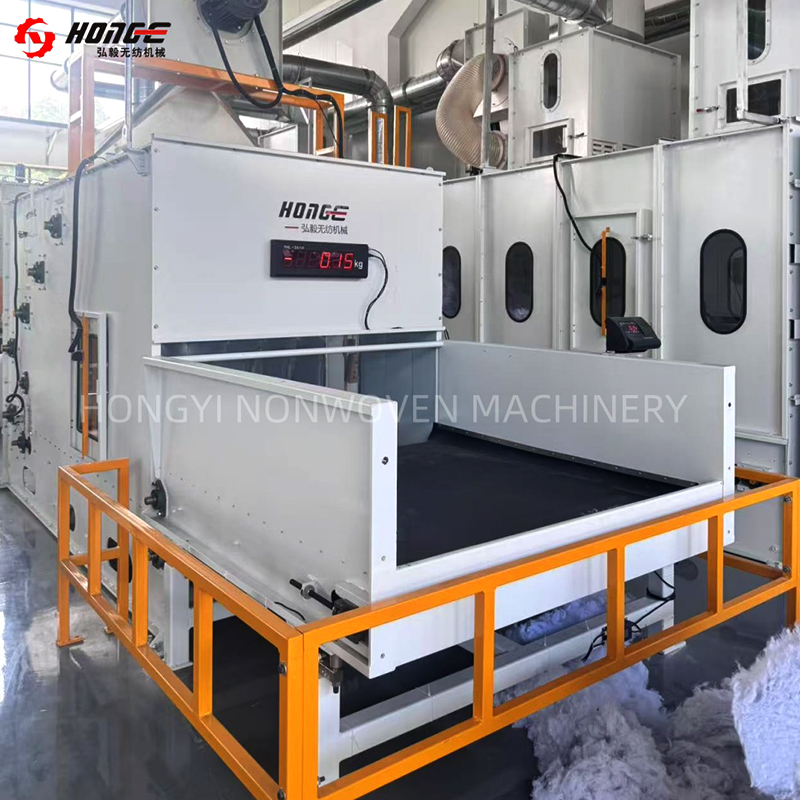 Supplier at Exporter ng Fiber Blending Machine | Hongyi Ang Changshu Hongyi Nonwoven Machinery Co., Ltd. ay isang China fiber blending machine supplier at manufacturer. Proporsyonal na pagtimbang, CE certifi... Tingnan ang Produkto →
Higit pa sa makina mismo, suriin ang supplier. Ang isang tagagawa na may higit sa 20 taong karanasan sa nonwoven na makinarya at maraming pag-install sa ibang bansa ay mas malamang na suportahan ka sa mga rekomendasyon sa proseso, mga linya ng sanggunian, at mga ekstrang bahagi sa panahon ng pagkomisyon. Humingi ng pinakamalapit na reference na pag-install na nagpapatakbo ng isang produkto na katulad ng sa iyo, at suriin ang timpla ng CV na maaari mong asahan sa buong throughput.
Mga madalas itanong tungkol sa paghahalo ng hibla
Ano ang pagkakaiba sa pagitan ng isang fiber mixing machine at isang malaking chamber blender?
Ang isang malaking chamber blender ay gumagana sa isang batch-like cycle: bumubuo ito ng mga patayong layer at pagkatapos ay pinuputol ang mga ito, na nag-a-average ng mga variation sa loob ng ilang minuto. Ang isang fiber mixing machine ay patuloy na naghahalo sa isang pass, gamit ang paghahalo ng mga elemento o air current, at kadalasang inilalagay pagkatapos ng weigh section. Maraming linya ang gumagamit ng pareho: isa para sa pag-average, isa para sa panghuling homogenization.
Gaano karaming oras ng paninirahan sa blender ang sapat?
Depende ito sa bilang ng mga bahagi at sa kinukunsinti na CV, ngunit ang 10 hanggang 30 minuto ay isang karaniwang hanay ng disenyo para sa mga staple nonwoven na linya. Kung ang silid ay nagbibigay ng mas mababa sa 10 minuto sa maximum na throughput, subukan ang timpla ng CV bago tanggapin ang disenyo.
Maaari bang ihalo ang mga recycled fibers sa parehong kagamitan?
Oo, ngunit ang mga recycled fibers ay nangangailangan ng karagdagang pagbukas bago ipasok ang blender dahil ang mga ito ay gusot at maaaring naglalaman ng matitigas na particle. Ang isang pre-fine opener upstream ay binabawasan ang panganib ng mga kumpol at pinoprotektahan ang mga aparato sa pagsukat. Dapat ding subaybayan ang blend ratio ng ni-recycle na content, dahil ang bulk density nito ay nag-iiba nang higit sa virgin fiber.
Bakit lumilitaw lamang ang mga streak pagkatapos ng pagbabago ng kulay?
Ang natitirang hibla mula sa nakaraang recipe ay nananatili sa mga duct, mga sulok ng silid, at sa mga ibabaw ng sala-sala. Sa susunod na recipe ay unti-unti itong inilalabas at lumilitaw bilang mga streak. Ang mga linyang madalas magpapalit ng kulay ay dapat na idinisenyo na may makinis na duct interior, quick-purge chamber, at accessible na paglilinis ng mga pinto.
Ang paghahalo ng hibla ay hindi ang pinakakomplikadong bahagi ng isang nonwoven na linya, ngunit ito ang bahagi na tumutukoy kung ang natitirang linya ay maaaring tumakbo sa tunay na potensyal nito. Kapag lumitaw ang susunod na problema sa kalidad, suriin muna ang timpla. Karaniwang sasabihin sa iyo ng dulo ng bale ng linya kung ano ang gagawin ng winder end.


