

Kung ang iyong target ay isang 500 g/m² needle-punched geotextile, ang isang thermal-bonded line na ginawa para sa 80 g/m² wadding ay hindi magiging matipid. Piliin ang proseso ng paggawa ng nonwoven na tela mula sa tapos na produkto pabalik: uri ng hibla, timbang, lapad, paraan ng pagbubuklod, bilis, at pagpapaubaya sa kalidad. Ang paghahambing muna ng mga presyo ng makina ay ang karaniwang pagkakamali. Ang isang mas ligtas na pagkakasunud-sunod ay: tukuyin ang detalye ng tela, itugma ang ruta ng proseso, laki ng linya, pagkatapos ay humiling ng mga sipi.
Sinasaklaw ng gabay na ito ang mga ruta ng needle-punch, thermal-bonded, airlaid, at spunbond. Ipinapakita nito kung saan karaniwang lumilitaw ang gastos at panganib. Kung alam mo na ang iyong pangwakas na paggamit, magsimula sa talahanayan ng paghahambing.
Magsimula Sa Detalye ng Tapos na Tela
Isulat ang anim na numero: uri ng hibla, ratio ng timpla, target na timbang (g/m²), lapad (mm), bilis ng linya (m/min), at paraan ng pagbubuklod. Idagdag ang mga kritikal na pagpapaubaya: kapal, lakas ng makunat sa mga direksyon ng makina at krus, pagpahaba, pagkamatagusin ng hangin, at pag-urong. Ang isang geotextile ay maaaring tumanggap ng 10% na pagkakaiba-iba ng timbang; ang isang medikal na punasan o automotive trim ay maaaring hindi.
Konklusyon: piliin ang proseso na nakakatugon sa pinakamahigpit na kritikal na detalye. Kung ang cross-direction tensile ay kritikal, ang cross lapping at needle density ay mas mahalaga kaysa sa maximum na bilis. Kung ang lambot at bulto ay kritikal, ang thermal bonding ay maaaring matalo ang mabigat na karayom.
Ihambing ang Pangunahing Nonwoven na Mga Ruta ng Proseso
Gamitin ang talahanayang ito upang alisin ang mga rutang hindi maabot ang iyong produkto. Ito ay isang filter, hindi isang panipi ng makina.
| Ruta ng proseso | Karaniwang mga hibla | Pagbuo ng web | Paraan ng pagbubuklod | Mga karaniwang produkto | Pangunahing limitasyon |
|---|---|---|---|---|---|
| Carded needle-punch | PET, PP, lana, jute, recycled fibers | Carding at cross lapping | Pagsuntok ng mekanikal na karayom | Geotextiles, felt, carpet backing, automotive trim, panlinis na tela | Maaaring bawasan ng mabigat na karayom ang lambot at air permeability |
| Thermal bonded | Bi-component PET/PP, pinaghalo na mga hibla | Carding at cross lapping | Hot air oven o kalendaryo | Wadding, padding, insulation, hygiene layers | Ang hibla ay dapat maglaman ng isang bahagi ng thermal binder |
| Airlaid | Pulp, maikling fibers, recycled na basura | Pagbubuo ng hangin | Latex, thermal, o suntok ng karayom | Waste felt, absorbent pads, filtration | Ang airflow at dust control ay nagdaragdag ng pagiging kumplikado |
| Spunbond o meltblown | Mga polymer chips, pangunahin ang PP | Direktang pagpilit | Thermal calender o self-bonding | Medikal na tela, kalinisan, pagsasala | Polymer-grade dependence at mataas na capital entry |
Kung ang iyong produkto ay matibay para sa mga kalsada, kasangkapan, o mga kotse, ang suntok ng karayom ay karaniwang ang unang ruta upang suriin. Kung ang iyong produkto ay malambot na wadding para sa kumot o damit, ang thermal bonding ay nararapat na masusing tingnan. Kung magpoproseso ka ng mga recycled o waste fibers, maaaring bawasan ng airlaid ang mga hinihingi sa fiber-length, ngunit nangangailangan ito ng malakas na kontrol ng alikabok at airflow.
Itugma ang Paghahanda ng Fiber sa Proseso
Ang pagpili ng hibla ay nagpapasya kung ano ang dapat gawin ng linya bago ang pagbuo ng web. Ang mga mahahabang hibla ng hibla ay nangangailangan ng banayad na pagbubukas at paghahalo upang maiwasan ang pagkasira. Ang maikli at ni-recycle na mga hibla ay nangangailangan ng mas agresibong pagbubukas. Kung ang ratio ng timpla ay nag-iiba ng higit sa 2-3%, ang timbang at lakas ay naaanod. Ang paghahanda ng hibla ay nagtatakda ng katatagan ng buong proseso.
Ang isang malaking chamber blender ay naghahalo ng maraming mga hibla sa mga batch; pinapakinis ng fiber mixing machine ang ratio bago ang carding. Para sa background, basahin ang gabay na ito sa nonwoven malaking silid blender machine .
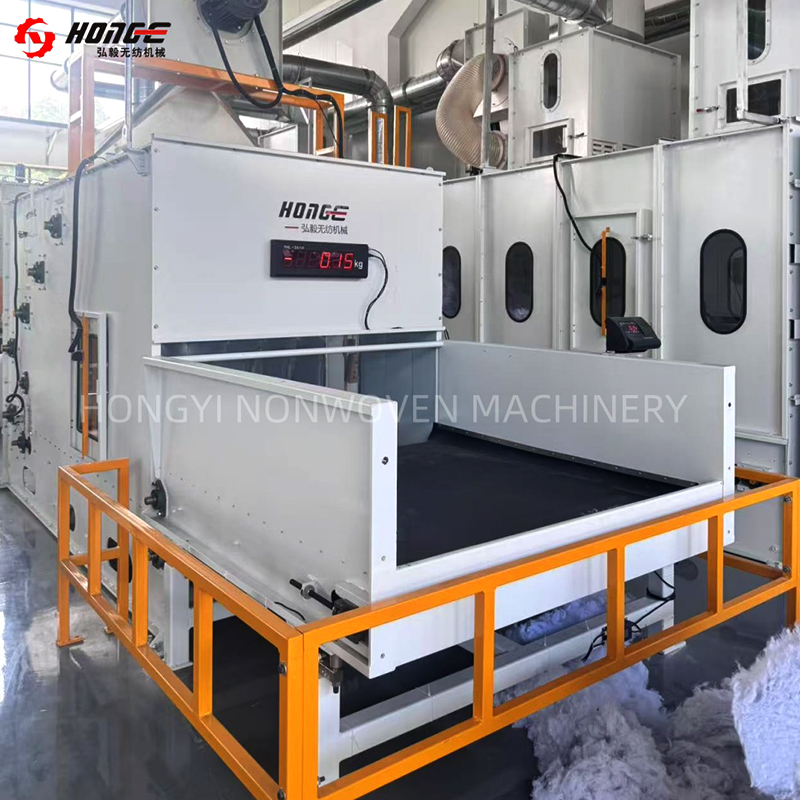 HYHM Fiber Mixing Machine para sa Nonwoven Opening at Blending Ito ay pre-opens baled fibers at proporsyonal na tumitimbang ng mga ito bago carding, na tumutulong sa makinis na blend ratios pagkatapos ng chamber blending. Tingnan ang Produkto →
Hilingin sa supplier na subukan ang iyong aktwal na paghahalo ng bale, hindi isang karaniwang sample ng virgin-fiber. Pamamahagi ng haba ng fiber, moisture, at pag-uugali ng card sa pagbabago ng oil finish.
Piliin ang Web Formation at Bonding Together
Gumagawa si Carding ng manipis na web na may mga hibla na halos nakahanay sa direksyon ng makina. Ang cross lapping ay nakatiklop sa web upang bumuo ng timbang at lakas ng cross-direction. Ang pagsuntok ng karayom ay nakakasagabal sa mga hibla nang mekanikal. Ang mas mataas na density ng karayom ay nagpapataas ng lakas ngunit kadalasang nagpapababa ng air permeability at lambot. Ang tamang balanse ay nagmumula sa isang trial matrix.
Para sa mga linya ng suntok ng karayom, kontrolin ang timbang ng web bawat layer, bilang ng mga lap, at dalas ng pagsuntok. Ang mahinang lap control ay lumilikha ng makapal at manipis na mga banda na nagiging mahinang mga spot. Para sa mga thermal bonded na linya, ang temperatura ng oven, bilis ng hangin, at oras ng tirahan ay kinokontrol ang bono.
 HYPW Cross Lapper para sa Even Nonwoven Web Formation Ito ay nakatiklop at naglalagay ng mga naka-card na web nang pantay-pantay upang i-target ang timbang at kapal bago ang pagsuntok ng karayom o thermal bonding, na sumusuporta sa pare-parehong lap control. Tingnan ang Produkto →
Humingi ng window ng proseso, hindi isang setting. Halimbawa, 200-600 g/m² sa 2-8 m/min na may 80-250 na suntok/cm². Ang isang makitid na bintana ay nangangahulugan ng mas kaunting kakayahang umangkop; ang isang malawak na window ay nangangailangan ng mga pagsusuri sa kalidad sa magkabilang dulo.
Itakda ang Kapasidad, Lapad, at Bilis Bago ang Presyo
Ang kapasidad ay hindi lamang ang bilis ng linya. Gamitin ang magaspang na formula na ito:
- Taunang output (kg) = timbang (g/m²) × lapad (m) × bilis (m/min) × 60 × oras ng pagpapatakbo × kahusayan.
- Hatiin ang gramo ng 1,000 para makakuha ng kilo.
- Gumamit ng 70-85% na kahusayan para sa isang bagong linya, hindi ang teoretikal na maximum.
Para sa 1,200 tonelada bawat taon ng 300 g/m² nadama sa 2.5 m lapad, 6,000 na oras sa 80% na kahusayan ay nangangailangan ng humigit-kumulang 5.6 m/min. Ang isang makina na umabot sa bilis lamang sa magaan na tela ay hindi makakamit ang target sa mabigat na tela. Mahalaga rin ang lapad: kung ang huling produkto ay nangangailangan ng 3.2 m pagkatapos ng pag-urong, ang isang 2.5 m na linya ay hindi makakapaghatid.
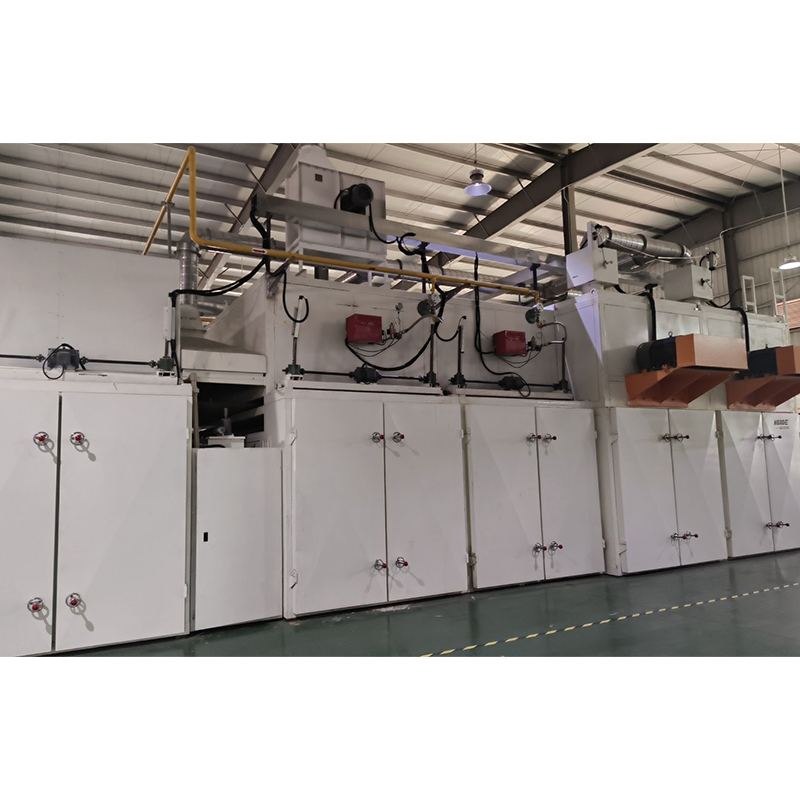 HYHX Nonwoven Fabric Oven para sa Thermal Bonding at Heat Setting Thermally bonds cross-lapped webs sa pamamagitan ng hot-air penetration, na gumagawa ng makapal na thermal-bonding wadding; working width hanggang 5000 mm at heat setting hanggang 220°C. Tingnan ang Produkto →
Ang trim na basura at kalidad ng gilid ay kabilang sa pagkalkula. Maaaring mabawi ng pre-edge cutting at maaasahang winding ang ilang pagkawala, lalo na sa makapal na nadama.
Suriin ang Quality Control at Acceptance Test
Sumang-ayon sa mga pagsusulit sa pagtanggap bago pumirma. Para sa telang suntok ng karayom, pagsubok ng timbang, kapal, lakas ng makunat sa magkabilang direksyon, pagpahaba, at pagkamatagusin ng hangin. Para sa thermal bonded na tela, magdagdag ng pag-urong, delamination, at pagkakapareho sa ibabaw. Para sa airlaid waste felt, suriin ang pagkakaiba-iba ng density at alikabok.
Gumamit ng sampling plan, hindi isang panghuling sample. Kumuha ng tatlong sample bawat shift para sa unang 72 oras, pagkatapos ay isa bawat shift pagkatapos ng matatag na produksyon. Kung ang kontrata ay nagsasabing ±5% ang timbang, itanong kung paano hawak ng linya ang target na iyon kapag nagbago ang hibla ng kahalumigmigan.
Gumamit ng Simple Gastos Check
Ang presyo ng pagbili ay bahagi lamang ng panghabambuhay na gastos. Ang tsart sa ibaba ay naglalarawan, ngunit ang hibla at enerhiya ay karaniwang nangingibabaw. Ang paggawa at pagpapanatili ay nakasalalay sa automation at lokal na sahod.
Kapag naghahambing ng mga panipi, humingi ng konektadong load, compressed air demand, at pagkonsumo ng mga ekstrang bahagi. Ang isang linya na may mas mababang enerhiya bawat kilo ay maaaring magastos nang mas mataas at mas mababa sa loob ng tatlong taon. Humingi din ng saklaw ng automation: ang auto dosing, kontrol ng tensyon, at pag-iimbak ng recipe ay nagbabawas ng basura at error sa operator.
Magpatakbo ng Maliit na Pagsubok Bago ang Buong Pangako
Ang pagsubok ay ang pinakamurang paraan upang mabawasan ang panganib. Patakbuhin ang iyong hibla, target na timbang, at lapad sa mababa, gitna, at mataas na bilis. Mga setting ng record at mga resulta ng pagsubok. Ang layunin ay upang mahanap ang matatag na window, hindi upang patunayan na ang makina ay maaaring tumakbo.
Karaniwang resulta: ang mga gitnang bilis ay humahawak ng timbang at pinakamahusay na makunat. Ang pinakamataas na bilis ay maaaring magbigay ng magandang timbang ngunit mahinang lakas ng cross-direction. Ang pinakamababang bilis ay maaaring mag-over-needled sa web. Gumamit ng data ng pagsubok upang itakda ang garantisadong pagganap, hindi ang maximum na bilis sa polyeto.
Mga Karaniwang Pagkakamali Kapag Pumipili ng Proseso
- Pagpili ayon sa presyo bago tukuyin ang detalye ng tela.
- Paggamit ng virgin-fiber test data para sa isang recycled-fiber na proyekto.
- Hindi pinapansin ang lakas ng cross-direction kapag kailangan ang balanseng tensile.
- Pagtanggap ng isang numero ng bilis na walang timbang at lapad.
- Nakakalimutan ang enerhiya, naka-compress na hangin, at mga ekstrang bahagi sa panghabambuhay na gastos.
- Ang pag-iwan sa mga pagsubok sa pagtanggap sa labas ng kontrata.
FAQ
Ano ang pinakamahusay na nonwoven na proseso ng produksyon para sa nadama?
Para sa matibay na pakiramdam, ang carded needle-punch ay karaniwang ang pinakamahusay na panimulang punto. Pinangangasiwaan nito ang PET, lana, jute, at mga recycled na timpla at maaaring umabot sa mabibigat na timbang. Ang thermal bonding ay mas mahusay kapag ang lambot at bulk ay mahalaga kaysa mekanikal na lakas.
Paano ako pipili sa pagitan ng needle-punch at thermal bonding?
Itanong kung ang hibla ay maaaring madikit sa pamamagitan ng init at kung ang produkto ay nangangailangan ng mataas na tensile strength o mataas na loft. Ang needle-punch ay nagbibigay ng mekanikal na lakas at tibay. Ang thermal bonding ay nagbibigay ng lambot at matatag na kapal ngunit nangangailangan ng thermal binder fiber.
Makakagawa ba ang isang linya ng ilang produkto na hindi pinagtagpi?
Oo, sa loob ng mga limitasyon. Ang isang linya ay maaaring magpatakbo ng isang hanay ng mga timbang at timpla kung ang card, cross lapper, at seksyon ng bonding ay sukat para sa pinakamabigat at pinakamagagaan na produkto. Subukan ang window ng proseso; huwag ipagpalagay ito.
Ano ang dapat kong isama sa isang kahilingan sa pagsubok ng supplier?
Magbigay ng uri ng fiber, blend ratio, target na timbang, lapad, kinakailangang makunat at pagpahaba, at panghuling aplikasyon. Humingi ng mga resulta ng pagsubok sa tatlong bilis at isang nakasulat na window ng proseso.
Ang maaasahang paraan upang pumili ng isang nonwoven na proseso ng paggawa ng tela ay ang magsimula sa tela, i-filter ang ruta ng proseso, sukatin ang linya gamit ang totoong kapasidad na matematika, at i-verify gamit ang isang pagsubok. Ang presyo ay darating pagkatapos ng mga hakbang na iyon.
Para sa needle-punch, thermal bonding, o airlaid waste felt, ihambing ang buong chain ng kagamitan mula sa pagbukas at paghahalo hanggang sa paikot-ikot at pagputol. Matuto nang higit pa tungkol sa mga nonwoven na solusyon sa makinarya at tukuyin ang detalye bago humiling ng panghuling panipi.


